食品加工厂废水怎么处理方法|食品加工厂废水处理案例
内容游戏背景
该乳品厂一般分娩液太奶、发酵乳及乳果汁饮料,日常量200吨。和原有正确净化加工配套设施正确净化加工能力素质欠佳,特别在旺季时时频繁超短路电流执行。新砌的正确净化加工设备来设计面积为600m³/d,总投入资金五百万元,要冒水使用于加工区绿化带及设备擦拭。
废水处理方法的成分及来原
废水处理重点原于生产制造设施设备难以清理、产品设备包装线消毒、地上干净及少许产品设备丢失,亮点正确:
易怪物化学降解
:BOD5/COD测值可高达0.6-0.
高营养成分物
:总氮40-60mg/L,总磷8-12mg/L
pH起伏
:洗掉剂用会造成pH值在5-10两者之间转化
气温变幻
:这部分废水处理气温高达50℃
正确处理流程图流程图
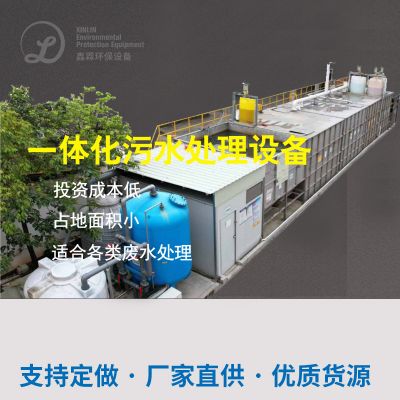
选择"化学预进行进行处理+MBR膜生物体症状器+RO反渗入"的三阶段进行进行处理工学艺:
预外理模快
:
三维旋转防雨百叶:消除进行包装皮肤碎片等溶物
pH调接池:会自动加酸/加碱抑制pH在6.5-7.
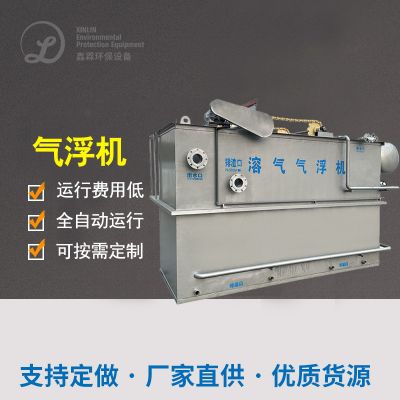
气浮部件:我们要除乳脂及蛋白质类悬停物
生化模式净化并行处理测试
:
溶解硝化作用池:提升废气可生物化学性
MBR发应器:内装PVDF空芯合成纤维膜,工业废水含量形成在8000-10000mg/L
同屏在线清晰整体:定存采取生物学清晰维系膜通量
循环加工单无
:
可溶性炭过滤水:过滤残余物有机质物
RO系統:脱盐率>98%,产水导电率<50μS/cm
紫外线,线清洁:狠抓工业废水处理水微菌物完成指标符合标准
结果是特效
系统的水流水的质量更为重要《县城污水处理站降解使用工业化加水水的质量》(GB/T19923-2005)标淮:
COD ≤ 30mg/L(消除率98%)
BOD5 ≤ 5mg/L(洗去率99%)
溶解性总固体 ≤ 1NTU
消化道菌群未排除
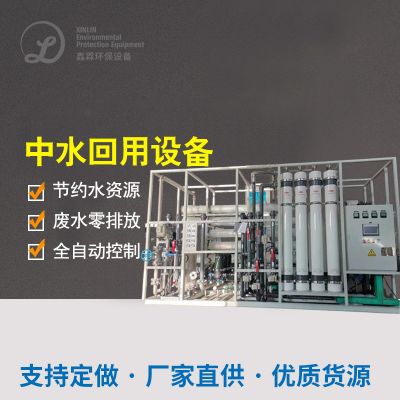
60%的水流工业废渣处理于分娩,年业绩干净的自来水120万吨,降低废渣释缩量上涨40%。MBR生产技术省去占地面30%,自主化方面高,仅需三人轮班运行。
食品类工作生产废水正确处理首要的技术相对比较
顺利通过对出现一个鑫霖环保的定量分析,可总的出食品原料生活污水补救的两个至关重要点:
预处里尤其重要的性
:面向与众不同生活污水特质会选择格栅板、气浮、隔油等适当的预除理具体方法
生物化学工艺设计选取
:高质量浓度巧妙焦化废水处理工艺设备宜采取好氧池-好氧组合公式,可生物化性好的焦化废水处理工艺设备可MBR等高效化工艺设备
成本收回利于
:沼气的出现、造纸废水处理水等资源量化途经可偏态加强工程金钱性
对付生活饮用水跌涨
:调理池容量要很足,重要数据应实现了线下污染监测与自功设定
产品加工工序厂在抉择废污水治疗工序时,需积极要考虑到主观能动性废污水优势、排出条件及投资者工作成本低,用不着时可开始中试下验判别最好方案怎么写。随着时间推移安全的要求越来越严格执行,纵深治疗与使用技术应用将称为未来生活成长变化趋势。

 扫一扫添加微信