楼盘游戏背景
某玄幻制药厂公司企业主主座落华东省市省市,基本制作抗菌素类保健药品,其制作艺在大中城市量在使用甲苯充当提炼高沸点溶剂。该公司企业主主每顿饭制造约50吨含甲苯废气工作工艺,废气工作工艺浓度值冲击很大,甲苯占比在5%-15%之前。伴随甲苯专属释放性有机质单质(VOCs),间接废气排放一方面可能会导致能源白白花费,也会对条件可能会导致为严重污染源。公司企业主主十分困难需要树立几套提高效率、资金的甲苯收集及废气工作工艺工作设备。
焦化废水因素及原因
该药业公司厂的异丙醇污废水 注意因素于这三个各个环节:
性药物转化成工步:选择甲苯为溶液转化成有效性材质后余下的电镀废水
机的洗涤废气:生育机定时的洗涤发生的含二甲苯废气
实践室废污水:创新个部门实践过程中中带来的一定量高质量浓度二甲苯废污水
化工生活污水例如化学成分例如:异丙醇(5-15%)、氢化物发生器性药物留下、少量的硅酸酸盐、营养素质等可挥发物。化工生活污水COD值一般而言在20000-50000mg/L之間,BOD/COD比率约为0.6,可生物化性适合但会直接生物化整理强度过高。
加工生产技术注意事项
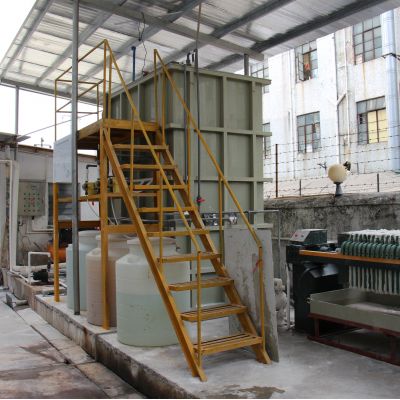
应对该药厂厂的现实问题问题,装修设计主要包括了"预加工处置-二甲苯收废-血生化加工处置"的结合加工过程:
归一化处理关键时期
:
调控池:动态平衡饮用水质的水量,設置pH系統自动调控系統
混凝土悠长岁月中:加药系统PAC和PAM彻底清除漂浮物和局部电解质溶液物品
精密五金过滤水:通过5μm滤心进步自净焦化废水
二甲苯再利用时段
:
卧式储罐分馏:80-85℃条件下将甲苯挥发提取
冷却的再利用利用:冷却环境温度有效控制在20℃接下来,的再利用利用率大约90%之内
精馏制取:将收回的二甲苯加强组织领导一个脚印制取至99.5%以下,工业废水处理于生育
生化模式整理关键时期
:
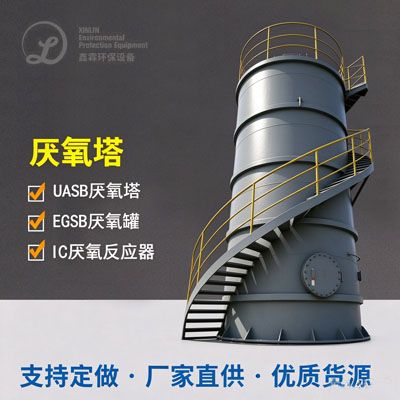
UASB厌氧发酵反馈器:水比热容负载8kgCOD/(m³·d),HRT=24h
好氧MBR系统的:主要采用PVDF中空中玻璃纤维膜,MLSS保持在8000-10000mg/L
深度1进行处理:臭氧老化硫化+活力炭粘附抓好出水出水不合格
进而结果
该项目工程开展后提供了同质性成效明显:
二甲苯回笼率到达92%大于,年回笼二甲苯约1500吨,之间资金社会效益超过了900万美金
处理后出水出水水的硬度:COD<80mg/L,BOD<20mg/L,甲苯含氧量<0.5mg/L
系统软件行驶稳定可靠,自动的化因素高,一立方米废气进行处理投入约15元
新项目投入环保再生资源回收期仅2.几年,构建了生态竞争力与金钱竞争力的互利共赢

 扫一扫添加微信